Ett tillförlitligt arbetsflöde för dental 3D-utskrift förvandlar digital design till exakta fysiska delar --modeller, kirurgiska guider, tillfälliga restaureringar, aligner-modeller, ocklusala skenor och mer. När processen är välstrukturerad uppnår kliniker och laboratorier jämn kvalitet, snabb handläggning och lägre kostnad per ärende.
Den här guiden går igenom det kompletta arbetsflödet för dental 3D-utskrift som användes i modern digital tandvård 2026.
Översikt över arbetsflödet för dental 3D-utskrift
Standardsekvensen är:
CAD-design → Filförberedelse och skivning → Utskrift → Efter-Bearbetning → Efterbehandling och kvalitetskontroll
Denna process sitter inne i den större digitala kedjan avSkanna → Design → Skriv ut.
Steg-för-arbetsflöde för dental 3D-utskrift
1. Förbered CAD-filen
Designa delen i dental CAD-mjukvara (exocad, 3Shape, etc.).
Se till att nätet är rent, grenrör (vattentätt) och fritt från större fel.
Exportera som STL (vanligast), PLY eller OBJ i millimeter.
Verifiera skala och orientering före export.
Dricks:Öppna-systemskannrar och CAD-programvara gör detta steg smidigt eftersom de använder standardfilformat.
2. Importera och orientera i Slicing Software
Ladda STL i skrivarens skivningsprogramvara eller en kompatibel universell skivare.
Orientera delen för optimal noggrannhet, ytkvalitet och stödplacering.
Kritiska ytor (marginaler, ocklusala bord, styrhylsor) ska vara vända bort från stöd när det är möjligt.
Skapa stöd. Använd tillräcklig men inte överdriven stöddensitet.
Ställ in lagerhöjden efter applikationen (tunnare lager för högre detaljer, tjockare för hastighet).
3. Välj Materialprofil och Slice
Välj rätt hartsprofil (modell, kirurgisk guide, tillfällig, etc.).
Bekräfta exponeringstider, lyfthastigheter och andra parametrar som matchar hartset och skrivaren.
Dela filen och granska förhandsgranskningen för potentiella problem (områden som inte stöds, tunna väggar, etc.).
Spara det skivade jobbet.
4. Förbered skrivaren
Se till att skrivaren är kalibrerad och att byggplattformen är ren och jämn (automatisk-nivellering hjälper).
Fyll hartsbehållaren med rätt material till den rekommenderade nivån.
Kontrollera hartstemperaturen (många hartser fungerar bäst mellan 23–30 grader).
Kontrollera att ljuskällan och den optiska vägen är rena.
5. Skriv ut
Ladda den skivade filen (USB, nätverk eller direktanslutning).
Starta utskriften.
Övervaka de första lagren om möjligt.
Låt jobbet slutföras utan avbrott.
Typiska utskriftstider (ungefärliga, beroende på skrivare och inställningar):
Enkelkrona modell: 10–20 minuter
Hel-bågmodell: 20–40 minuter
Kirurgisk guide: 30–90 minuter
Batch av flera modeller: 1–3 timmar
6. Post-Bearbetning
Detta steg är avgörande för slutgiltig noggrannhet, styrka och biokompatibilitet.
Ta bort från plattformen- lossa försiktigt den tryckta delen.
Tvätta- rengör i isopropylalkohol (IPA) eller ett speciellt hartsrengöringsmedel för att ta bort ohärdat harts. Följ hartsspecifika-rekommendationer för tid och metod (ultraljud eller automatiska tvättmaskiner förbättrar konsistensen).
Ta bort stöden- skär eller bryt stöden försiktigt för att undvika att skada delen.
Post-kur- exponera delen för rätt våglängd och ljusets varaktighet enligt resindatabladet. Ofullständig härdning minskar mekaniska egenskaper och biokompatibilitet.
Slutstädning och torkning.
7. Efterbehandling och kvalitetskontroll
Lätt slipning eller polering vid behov.
Passningskontroll på den motstående modellen eller patienten (för kliniska delar).
Visuell och dimensionell inspektion.
Sterilisering om delen är en kirurgisk guide eller annan klinisk anordning (följ hartsvalidering).
Delen är nu redo för klinisk användning eller ytterligare laboratoriebearbetning (t.ex. termoformning av aligners över en tryckt modell).
Bästa metoder för tillförlitliga resultat
Upprätthåll strikta scheman för skrivarkalibrering.
Använd hartser validerade för den specifika applikationen och skrivaren.
Förvara hartser ordentligt (bort från ljus, vid rekommenderad temperatur).
Standardisera orienterings- och stödstrategier för återkommande detaljtyper.
Dokumentera framgångsrika parameteruppsättningar för repeterbarhet.
Träna alla operatörer på det fullständiga tvätt- och härdningsprotokollet.
Håll skrivaren och hartsbehållaren rena för att undvika kontaminering och misslyckade utskrifter.
Vanliga arbetsflödesproblem och hur man undviker dem
| Problem | Vanlig orsak | Förebyggande / Fix |
|---|---|---|
| Vridning eller dimensionsfel | Felaktig orientering, dåliga stöd, ofullständig bot | Optimera orienteringen, följ hartshärdningsprotokollet |
| Misslyckade eller ofullständiga utskrifter | Smutsigt kar, fel exponering, låg hartsnivå | Rengör karet, verifiera parametrar, bibehåll hartsnivån |
| Grov yta eller stödärr | Aggressiva stöd eller dålig orientering | Förfina stödinställningarna, rikta kritiska ytor uppåt |
| Mjuka eller klibbiga delar | Ofullständig tvättning eller efter-härdning | Förläng tvätt-/härdningstiden enligt anvisningarna |
| Lagerlinjer eller dåliga detaljer | Felaktig lagerhöjd eller fokusproblem | Justera inställningarna, kontrollera optisk renhet |
Tidsuppskattningar för ett typiskt arbetsflöde
| Etapp | Ungefärlig tid |
|---|---|
| Filberedning & skivning | 5–15 minuter |
| Utskrift (full-bågmodell) | 20–40 minuter |
| Tvätt & stödborttagning | 10–20 minuter |
| Efter-härdning | 5–15 minuter |
| Finishing & QC | 5–15 minuter |
| Totalt (enkel modell) | 45–100 minuter |
Batchutskrift förbättrar effektiviteten avsevärt för laboratorier.
Aident Dental 3D-utskrifts arbetsflödesfördelar
Aident designar sina skrivare och material för praktisk, pålitlig daglig användning:
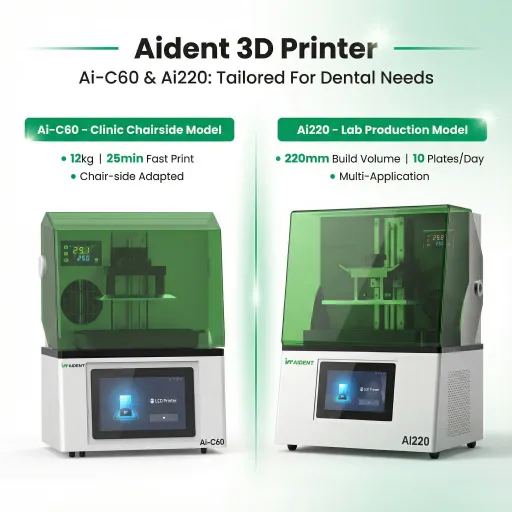
Ai-C60- och Ai220-skrivare- hög precision (<0.03 mm), auto-leveling, intelligent temperature control, open-system architecture, fast full-arch capability.
Kompatibla högpresterande hartser för modeller, kirurgiska guider, tillfälliga och andra applikationer.
Fullständigt öppet STL-arbetsflöde som enkelt integreras med stora CAD-program och Aident-skannrar (AI-30 intraorala och laboratorieskannrar).
Enkel drift och konsekventa resultat som minskar misslyckade utskrifter och omarbetningar.
Den här kombinationen stöder både produktion vid stolen samma-dag och hög-laboratorieproduktion.
FAQ
Hur lång tid tar ett komplett arbetsflöde för dental 3D-utskrift?
En enda hel-bågmodell kan ofta vara klar på under 90 minuter från fil till färdig del. Komplexa eller batchjobb tar längre tid men förblir mycket snabbare än traditionella metoder.
Behöver jag speciell programvara för dental 3D-utskrift?
Du behöver CAD-programvara för design och en slicer för utskriftsförberedelse. Öppna-systemskrivare fungerar med standard STL-filer från praktiskt taget alla dentala CAD-plattformar.
Vilket är det mest kritiska steget i arbetsflödet?
Efter-bearbetning -, särskilt noggrann tvättning och korrekt efter-härdning - har stor inverkan på den slutliga noggrannheten, styrkan och biokompatibiliteten.
Kan samma arbetsflöde användas för modeller, guider och tillfälliga?
Ja, de grundläggande stegen är desamma. Endast hartstyp, orienteringsstrategi och efter-bearbetningsparametrar ändras beroende på applikationen.
Hur viktigt är skrivarkalibrering?
Grundläggande. En okalibrerad skrivare kommer att producera felaktiga delar även med perfekta CAD-filer och hartser.
Slutsats: Ett strukturerat arbetsflöde ger konsekventa resultat
Dental 3D-utskrift lyckas när varje steg - från ren CAD-export till korrekt efter-härdning - utförs konsekvent. Kliniker och laboratorier som standardiserar sitt arbetsflöde uppnår högre-första framgångsfrekvens, snabbare behandling och bättre kliniska resultat.
En skrivare med öppet-system kombinerat med validerade hartser och disciplinerade processer utgör grunden för en pålitlig digital produktionskedja.
Är du redo att implementera eller optimera ditt arbetsflöde för dentala 3D-utskrift?
Kontakta Aident för skrivardemonstrationer, hartsrekommendationer, parametervägledning eller fullständig skanning-design-Skriv ut paketdiskussioner →https://www.aident3d.com/inquiry
Eller nå oss via kontaktsidan.
Ett tydligt, repeterbart arbetsflöde förvandlar 3D-utskrift från en lovande teknik till en daglig produktionsfördel.